O mercado global de veículos de nova energia (NEV) continua sua forte trajetória de crescimento. De acordo com oAgência Internacional de Energia (AIE), as vendas globais de veículos elétricos ultrapassaram18 milhões de unidades no primeiro semestre de 2026, com a China respondendo por mais de60% do volume total. Este aumento traz uma pressão transformadora para a indústria de moldes de injeção – os componentes NEV exigem tolerâncias mais rígidas,materiais mais leves, e cada vez maisgeometrias complexas que desafiam os paradigmas tradicionais de fabricação de moldes.
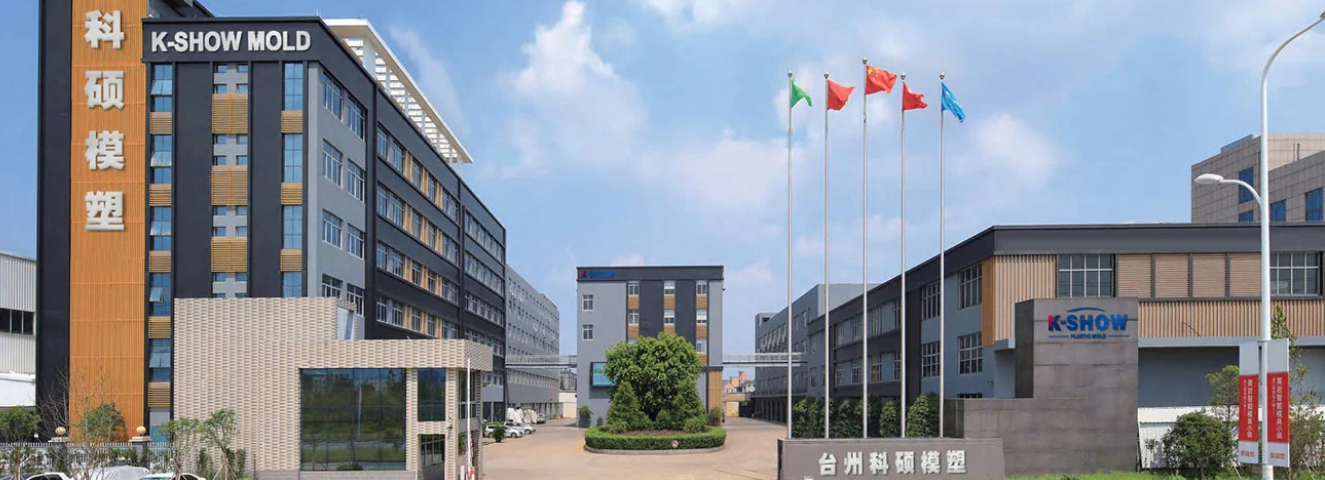
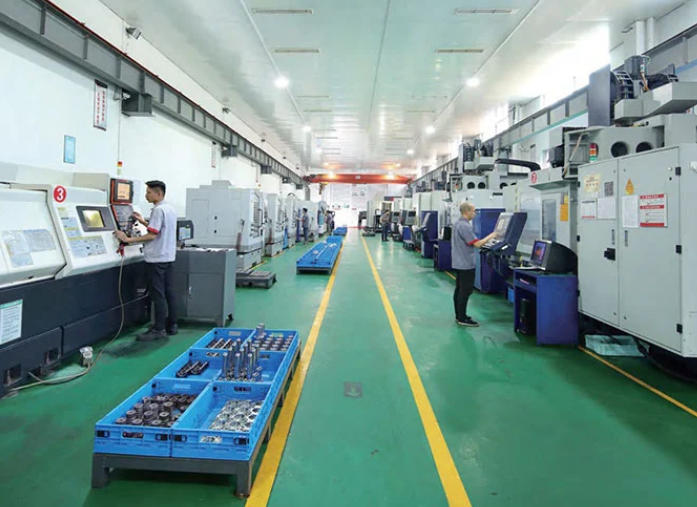
KSHOW, operando comoMolde plástico Co. de Taizhou Huangyan K-Show, Ltd., foi incorporado na "capital do molde" da China, Huangyan, pormais de 20 anos, com histórico deMais de 30.000 conjuntos de moldes entregues paraMais de 100 países. Como certificadoEmpresa Nacional de Alta Tecnologia contençãoISO 9001 eIATF16949 certificações de qualidade automotiva e possuirMais de 100 patentes de invenção, a empresa evoluiu constantemente da fabricação de moldes convencionais para se tornar um fornecedor especializado paraferramentas de precisão de nível automotivo, incluindo caixas de sistema de bateria, suportes estruturais e acabamentos internos funcionais. Para dúvidas, entre em contato com KSHOW emvenda@kshowmould.com ou atravésWhatsApp: +86-18957424655.
Compatibilidade de materiais e gerenciamento térmico
NEVs adotam cada vez maistermoplásticos de engenharia comoPA66-GF35, PPS-GF40, ePBT-GF30 para alcançar a redução de peso, mantendo a integridade estrutural. Esses materiais apresentam desafios distintos:
Altas temperaturas de fusão
● (280–340°C) exigem moldes com estabilidade térmica superior
Reforço de fibra de vidro
● acelera o desgaste em aços para ferramentas convencionais
Janelas de processamento estreitas
● exigem controle preciso de temperatura em layouts com múltiplas cavidades
Precisão Dimensional em Escala
As estruturas dos módulos de bateria e as placas de resfriamento geralmente abrangem600–1200 mm com tolerâncias de planicidade tão apertadas quanto±0,05mm em toda a superfície. Conseguir isso em volumes de produção deMais de 200.000 unidades por ano requer avançadosimulação de fluxo de molde, projeto de canal de resfriamento conformado, emonitoramento da pressão da cavidade em tempo real.
Otimização do tempo de ciclo
Com a intensificação da pressão do custo por peça, o tempo do ciclo do molde torna-se um fator decisivo. Para componentes NEV de médio a grande porte, reduzindo o tempo de ciclo de45 segundos a 35 segundos - umMelhoria de 22% — pode economizar aproximadamente$ 180.000 anualmente por célula de produção em um fornecedor Tier-1 típico.
Histórico do projeto
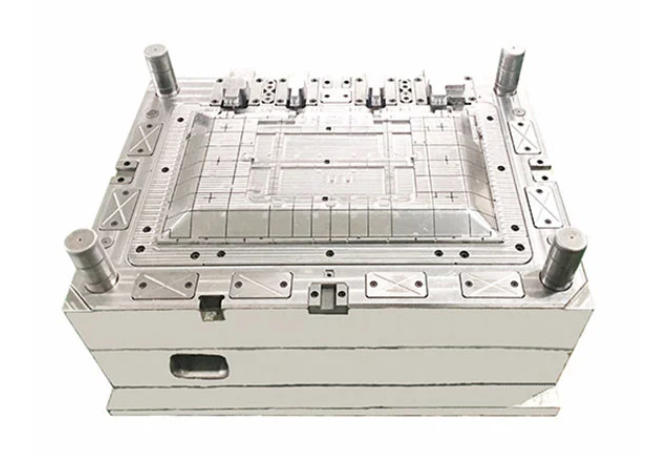
No terceiro trimestre de 2025, a KSHOW realizou um projeto para um fabricante nacional de baterias NEV que exigia umMolde de injeção de câmara quente de 4 cavidades para placas terminais do módulo de bateria. A geometria da peça exigia:
|
Exigência |
Especificação |
|
Dimensões da peça |
320×180×45mm |
|
Material |
PA66-GF35 (retardador de chama V-0) |
|
Tolerância de planicidade |
±0,03 mm através da linha de partição |
|
Variação de peso cavidade a cavidade |
≤ 0,8% |
|
Tempo de ciclo alvo |
≤ 32 segundos |
|
Volume de produção anual |
480.000 peças |
Abordagem de Engenharia
A equipe de engenharia da KSHOW implementou as seguintes soluções:
1. Análise de Fluxo de Molde: ConduzidoMoldex3D simulação em três iterações, otimizando a localização da porta para minimizar a formação de linhas de solda em zonas estruturalmente críticas.
2. Resfriamento conformado: ImplantadoInserções de resfriamento impressas em 3D (aço maraging, sinterização direta a laser de metal) para obter temperatura uniforme da superfície da cavidade dentro±3°C, reduzindo o tempo de ciclo em18% versus canais perfurados convencionalmente.
3. Câmara quente valvulada: UmSistema valvulado sequencial de 4 gotas (bico único por cavidade) garantiu um enchimento equilibrado. O coletor da câmara quente foi isolado termicamente com espaçadores de liga de titânio para evitar a transferência de calor para a base do molde.
4. Seleção de aço ferramenta: Inserções de cavidade e macho usadasASSAB 8407 Supremo Aço para trabalho a quente de grau ESR, endurecido para48–50 HRC, comRevestimento TiAlN PVD para maior resistência ao desgaste contra abrasão de fibra de vidro.
5. Sensor de pressão no molde: IntegradoKistler Tipo 6182C sensores de pressão de cavidade conectados a umInjeção de CoMo sistema de monitoramento de processos, permitindo controle de comutação em tempo real e rastreabilidade da qualidade das peças.
Resultados
Depois90 dias desde o início do design atéTeste T0, o molde alcançou as seguintes métricas durante a validação da produção:
|
KPI |
Alvo |
Alcançou |
|
Tempo de ciclo |
≤ 32 segundos |
30,5 segundos |
|
Planicidade (Cpk, n=125) |
≥ 1,33 |
1.58 |
|
Variação de peso cavidade a cavidade |
≤ 0,8% |
0,52% |
|
Taxa de sucata (primeiras 50.000 fotos) |
≤ 0,3% |
0,18% |
|
Vida útil da ferramenta até a primeira grande manutenção |
500.000 tiros |
620.000 tiros (ainda em execução) |
O molde já produziu mais de620.000 peças sem grandes manutenções, ultrapassando a necessidade do clienteReferência de 500.000 tiros por24%. O cliente relatou uma estimativaEconomia de custos anuais de US$ 245.000 atribuído à redução do tempo de ciclo e à menor taxa de refugo.
Moldagem leve e multimateriais
O impulso para uma autonomia de condução alargada está a acelerarsubstituição de metal por plástico. Componentes previamente fundidos em alumínio - comocarcaças de motor, gabinetes de inversor, esuportes estruturais - estão em transição paratermoplásticos de alto desempenho cominserir moldagem ousobremoldagem técnicas. KSHOW está investindo em umPrensa injetora de dois disparos de 1.600 toneladas para atender a essa demanda crescente.
Integração de gêmeos digitais
Os principais fabricantes de moldes estão incorporandotecnologia de gêmeo digital em seu fluxo de trabalho. A réplica digital de um molde — continuamente atualizada com dados de sensores da produção em tempo real — permiteagendamento de manutenção preditiva eotimização de parâmetros de processo sem interromper a produção. KSHOW iniciou um programa piloto integrandoGateways de borda IoT em moldes de produção selecionados.
Sustentabilidade e Eficiência Energética
A pressão regulatória e os compromissos corporativos de ESG estão impulsionando a demanda por moldes que apoiemresinas com conteúdo reciclado eprocessamento com otimização de energia. O resfriamento conforme por si só pode reduzir problemas específicos do molde
A KSHOW está executando uma estratégia de três pilares para fortalecer sua posição na cadeia de fornecimento de NEV:
Para consultas sobre projetos de moldes, consultas técnicas ou solicitações de orçamento:
|
Canal |
Detalhes |
|
Empresa |
Molde plástico Co. de Taizhou Huangyan K-Show, Ltd. |
|
Endereço |
No.18 Shangxian Road, Zona Industrial de Beicheng, Distrito de Huangyan, Cidade de Taizhou, Província de Zhejiang, China |
|
Telefone/WhatsApp |
+86-18957424655 |
|
|
venda@kshowmould.com |
|
Site |
www.taizhoumold.com |
|
Experiência |
Mais de 20 anos |
Telefone: +86-18957424655
Móvel: +86-18957424655
E-mail: sale@taizhoumold.com
Endereço:No.18 Shangxian Road, zona industrial de Beicheng, distrito de Huangyan, cidade de Taizhou, província de Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd.