Os defeitos de moldagem por injeção costumam ser frustrantes. Quando uma peça sai com afundamentos, empenamentos, marcas de queimadura ou disparos curtos, a primeira reação de muitos gerentes de produção é ajustar os parâmetros da máquina – temperatura, pressão, velocidade de injeção ou tempo de resfriamento. Embora esses ajustes às vezes ajudem, a causa raiz geralmente está mais profunda: no próprio molde.
Como técnico de moldes experiente, testemunhei inúmeros casos em que semanas foram desperdiçadas no ajuste de parâmetros, apenas para descobrir que o verdadeiro culpado era o projeto do molde. A verdade é queum molde bem projetado pode produzir peças de qualidade mesmo com uma ampla janela de processamento; um molde mal projetado nunca produzirá qualidade consistente, não importa quão bem ajustada a máquina esteja.
Este artigo enfoca as causas de defeitos comuns de moldagem por injeção relacionadas ao molde. A compreensão dessas relações permite que fabricantes de moldes e moldadores por injeção colaborem de forma mais eficaz – resolvendo os problemas na origem, em vez de aplicar soluções temporárias.
Como é: A cavidade do molde não está completamente preenchida; as bordas das peças estão ausentes ou arredondadas.
Causas relacionadas ao mofo:
Soluções:
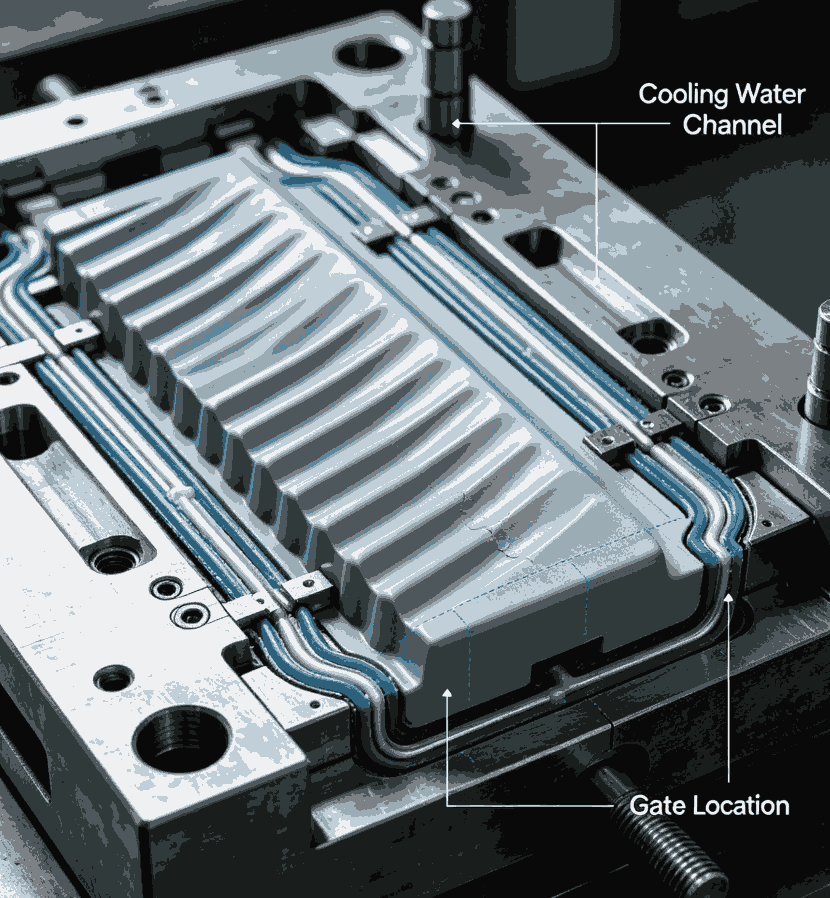
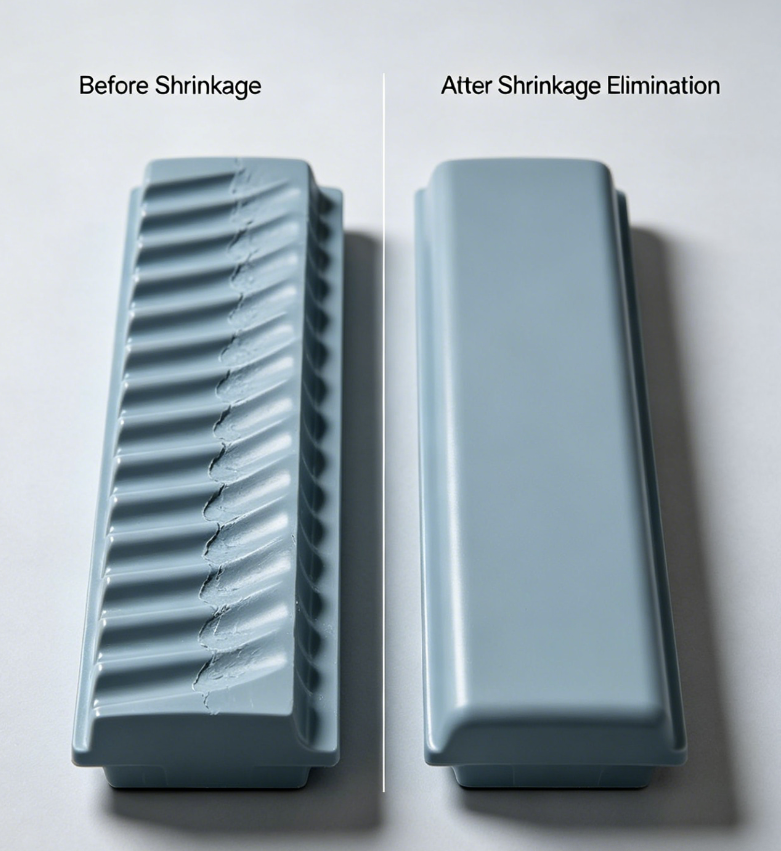
Como é: Depressões superficiais, normalmente acima de nervuras ou saliências grossas.
Causas relacionadas ao mofo:
Soluções:

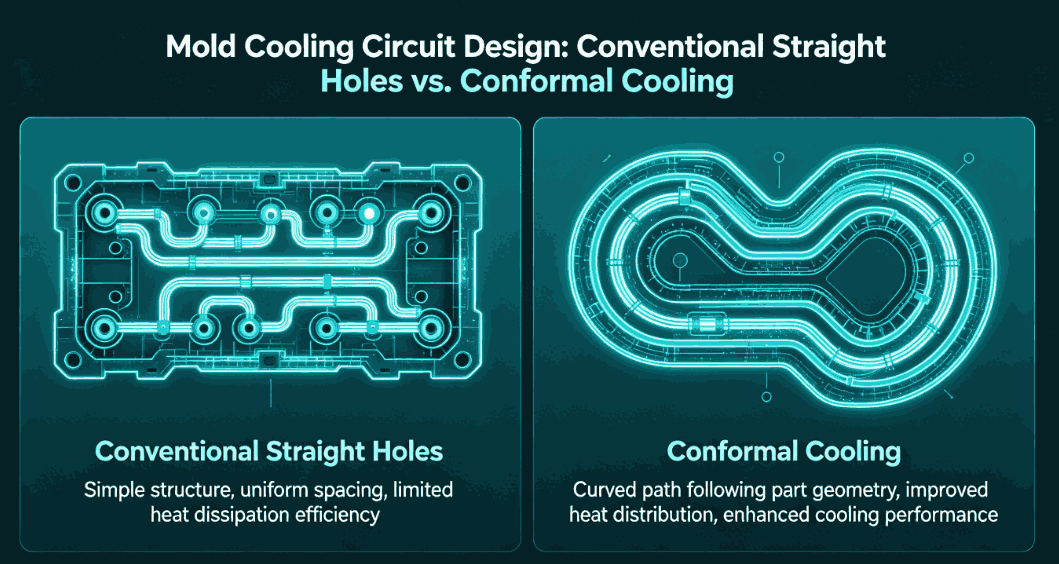
Como é:A peça fica torcida, curvada ou irregular após a ejeção.
Causas relacionadas ao mofo:
Soluções:
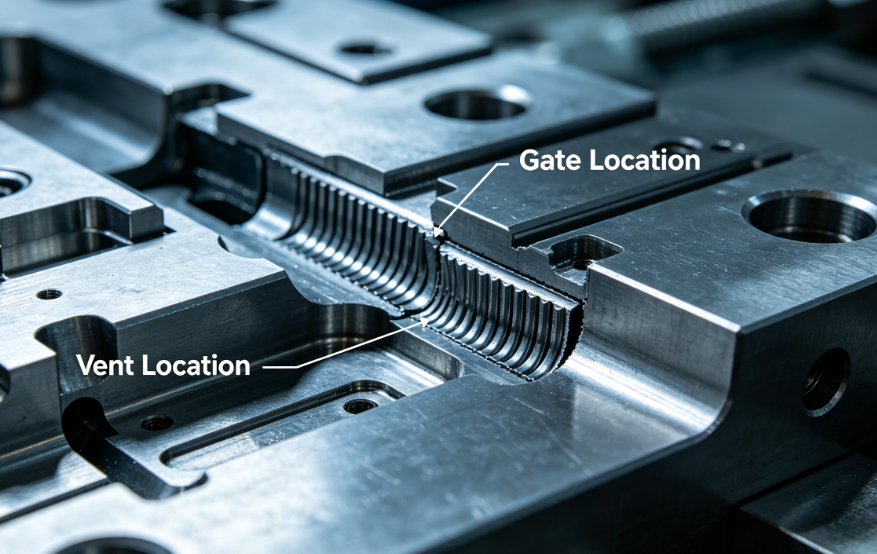
Como é:Marcas de queimadura marrons ou pretas, geralmente no final do fluxo ou nas costelas profundas.
Causas relacionadas ao mofo:
Soluções:
Como é:Dilua o excesso de plástico na linha de partição, nos orifícios dos pinos ejetores ou nas tampas do controle deslizante.
Causas relacionadas ao mofo:
Soluções:
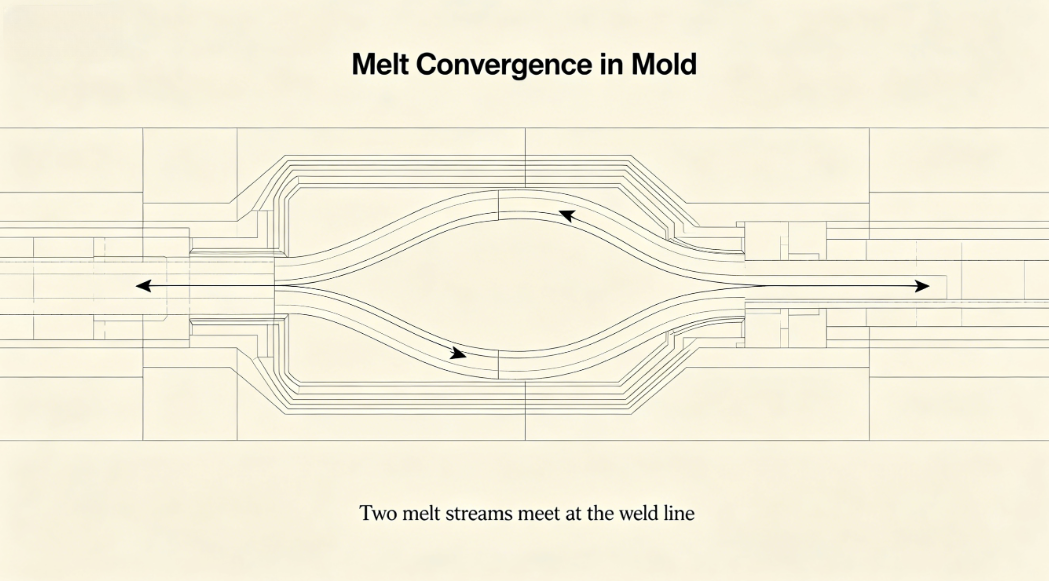
Como é:Linhas visíveis onde duas frentes de fluxo se encontram; muitas vezes acompanhada de fraqueza.
Causas relacionadas ao mofo:
Soluções:
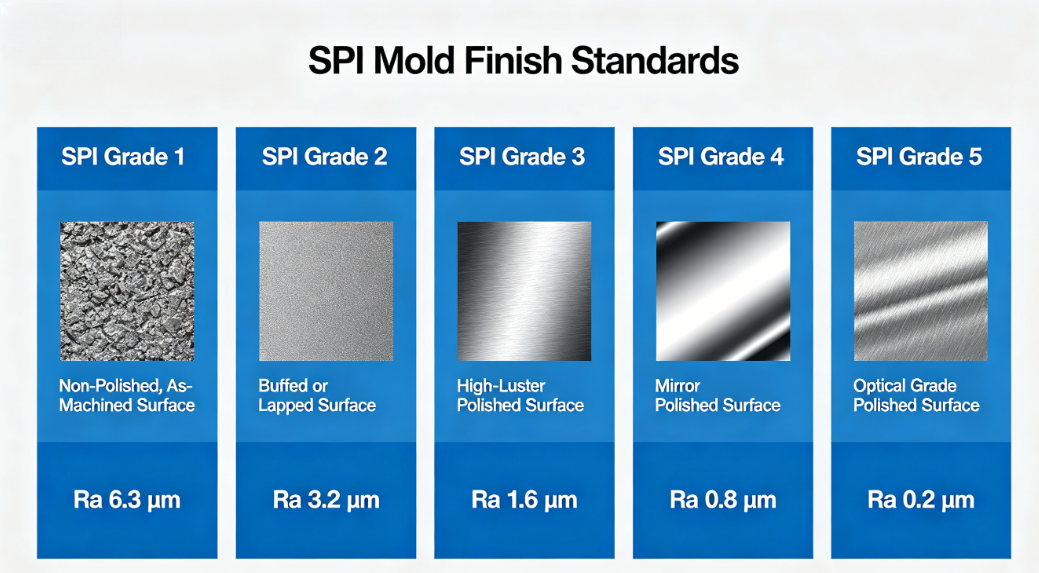
Como eles são:Listras, padrões ondulados ou áreas opacas na superfície da peça.
Causas relacionadas ao mofo:
Soluções:
Como é:Marcas elevadas ou afundadas onde os pinos ejetores entram em contato com a peça.
Causas relacionadas ao mofo:
Soluções:
Um cliente que produzia um molde de caneta com 32 cavidades relatou empenamento persistente e marcas de afundamento na área de fixação do clipe. Após duas semanas de ajustes nos parâmetros da máquina sem nenhuma melhoria, realizamos uma revisão do molde.
Descobertas:
Ações tomadas:
Resultados:
Deformação reduzida em 80%; marcas de pia eliminadas. A taxa de sucata de produção caiu de 12% para 2%.
A relação entre os defeitos da moldagem por injeção e o molde é direta e muitas vezes dominante. Embora os parâmetros do processo possam, às vezes, compensar pequenos problemas do molde, a solução fundamental está em um bom projeto do molde – abertura adequada, resfriamento equilibrado, ventilação adequada, ejeção robusta e ângulos de saída corretos.
Como fabricante de moldes, nossa responsabilidade vai além de fornecer um molde adequado à máquina. Devemos projetar moldes que sejam flexíveis, robustos e otimizados para o material específico e a geometria da peça. Para moldadores por injeção, compreender essas causas relacionadas ao molde permite uma solução de problemas mais eficaz e uma melhor comunicação com os fornecedores de moldes.
Ao encontrar um defeito persistente, antes de tocar nos controles da máquina, pergunte: O mofo pode ser a causa?
Telefone: +86-18957424655
Móvel: +86-18957424655
E-mail: sale@taizhoumold.com
Endereço:No.18 Shangxian Road, zona industrial de Beicheng, distrito de Huangyan, cidade de Taizhou, província de Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd.