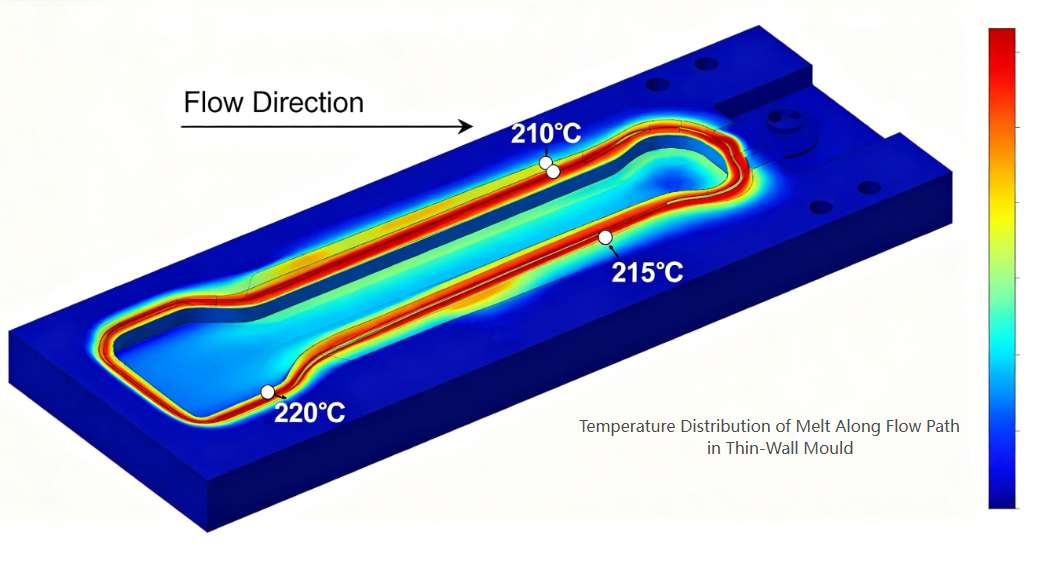
Embalagens de paredes finas – como copos de iogurte, potes de margarina, recipientes de delicatessen e tampas de paredes finas – representam um dos segmentos mais exigentes da indústria de moldagem por injeção. As espessuras das paredes das peças normalmente variam de 0,25 mm a 1,0 mm, com proporções de comprimento de fluxo/espessura geralmente excedendo 200:1. Os tempos de ciclo são medidos em segundos (normalmente de 3 a 8 segundos) e os volumes de produção anual frequentemente excedem 10 milhões de peças por molde.
Como técnico de moldes experiente, especializado em moldes para embalagens de alta cavitação, tenho visto como pequenas falhas de projeto podem se tornar catastróficas na moldagem de paredes finas. Um desequilíbrio da porta de 5% pode significar que algumas cavidades estão superlotadas enquanto outras são curtas. Uma variação de resfriamento de 5°C pode causar empenamento que inutiliza as peças a 1.000 peças por hora.
Este artigoA cle se concentra nos principais aspectos técnicos do projeto e fabricação de moldes para embalagens de paredes finas de alto desempenho. Esteja você moldando recipientes, tampas ou copos de paredes finas, compreender esses princípios ajudarávocê obtém ciclos mais rápidos, melhor qualidade das peças e maior vida útil do molde.
A moldagem de paredes finas submete os moldes a condições extremas: pressões de injeção muito altas (até 2.000 bar), ciclos rápidos de aquecimento e resfriamento e fluxo de fusão de alta velocidade.
Aços para moldes recomendados:
|
Esteo grau |
Dureza |
Propriedades principais |
Aplicação Típica |
|
H13/1.2344/SKD61 |
48–52 HRC |
Alta tenacidade, gboa resistência à fadiga térmica |
Placas macho e cavidade, moldes gerais de parede fina |
|
Inox 1.2316 / S136 |
48–52 HRC |
Resistência à corrosão para aplicações em contato com alimentos |
Embalagem para produtos ácidos ou úmidos |
|
DC53 |
58–62 HRC |
Resistência superior ao desgaste para materiais altamente preenchidos |
Moldes de alta cavitação processando PP com cargas >30% |
Consideração principal: Para cavitação extremamente alta (por exemplo, 64 ou 96 cavidades), a própria base do molde deve ser feita de aço de alta resistência (por exemplo, P20 pré-endurecido ou 1.2738) para suportar a pressão de injeção sem deflexão da placa.
A câmara quente é o coração de qualquer molde de embalagem de parede fina. Ele deve fornecer massa fundida para cada cavidade simultaneamente com equilíbrio perfeito, queda mínima de pressão e controle preciso de temperatura.
Elementos críticos de design:
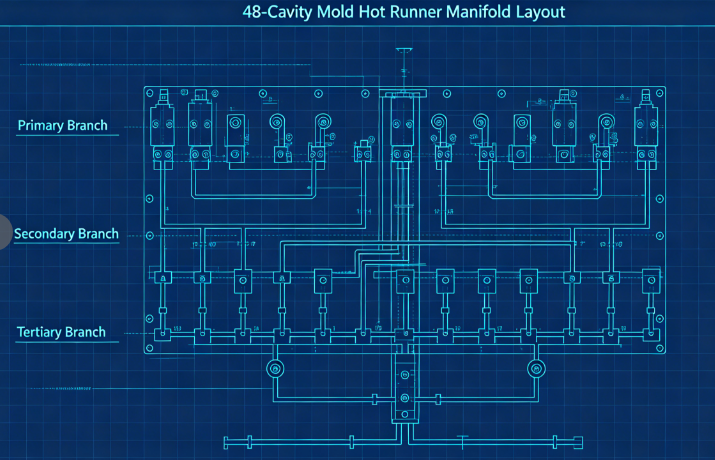
a) Canais de fluxo balanceados: Para moldes com múltiplas cavidades (normalmente 32, 48, 64 ou 96 cavidades), o equilíbrio natural é essencial. Isto significa que cada cavidade tem exatamente o mesmo comprimento de fluxo. Um layout típico usa um coletor primário, coletores secundários e ramificações terciárias, todos usinados em dimensões idênticas.
b) Tipo e localização da comporta: Para contêineres de parede fina, os tipos de comporta mais comuns são: Comportas de borda (para peças com parede lateral reta) Comportas valvuladas (para diafragmas ou passagem direta no fundo) Comportas submarinas (para peças limpas sem vestígios da comporta) A comporta deve ser dimensionada corretamente - muito pequena, e o aquecimento por cisalhamento causa degradação; muito grande e o vestígio do portão torna-se inaceitável. As dimensões típicas da porta para copos de parede fina variam de 0,8 mm a 1,5 mm de diâmetro.
c) Balanço térmico: Cada bico deve possuir controle de temperatura independente. Os canais do manifold devem ser aquecidos uniformemente (usando aquecedores de zona dupla ou de três zonas) para evitar pontos quentes ou jatos frios.
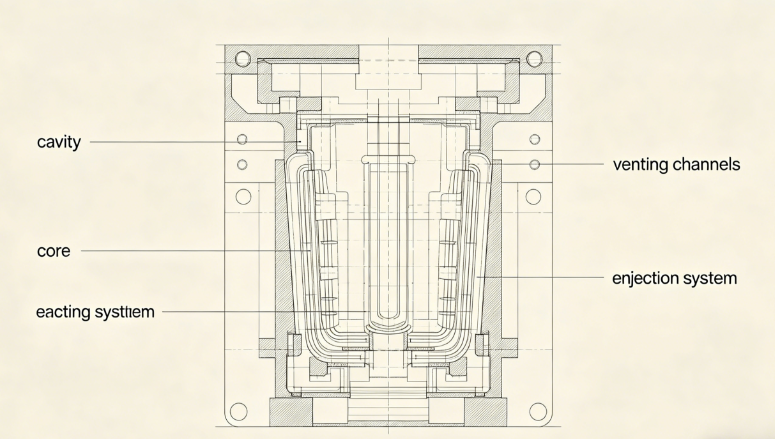
Peças de parede fina requerem dimensões de cavidade e núcleo extremamente precisas para atingir espessura de parede consistente.
Considerações principais:
a) Distribuição da espessura da parede: Mantenha a espessura da parede uniforme dentro de ±0,02 mm. Variações de espessura criam resfriamento e empenamento diferenciais. Use a análise do fluxo do molde para otimizar o projeto antes de cortar o aço.
b) Ventilação: A moldagem de parede fina utiliza injeção de alta velocidade (geralmente 200–500 mm/s). O ar preso na cavidade deve escapar instantaneamente. Profundidades de ventilação recomendadas: 0,02–0,03 mm para PP0,01–0,02 mm para PS ou PET
As aberturas de ventilação devem ser colocadas no último ponto a ser preenchido, ao longo da linha de partição e ao redor dos pinos ejetores.c) Ângulos de inclinação: Para peças de parede fina, recomenda-se inclinação mínima de 1° por lado (1,5–2° para recipientes mais profundos). A tiragem insuficiente causa arranhões, travamento a vácuo e problemas de ejeção.
d) Acabamento superficial: Superfícies de cavidades para peças transparentes ou brilhantes requerem acabamento SPI A-1 (espelho); para recipientes opacos para laticínios, SPI B-1 (grão 600) é suficiente.
O resfriamento domina o tempo do ciclo na moldagem de paredes finas – normalmente representando 60–80% do ciclo total. O resfriamento eficiente é a chave para alta produtividade.
Princípios de design:
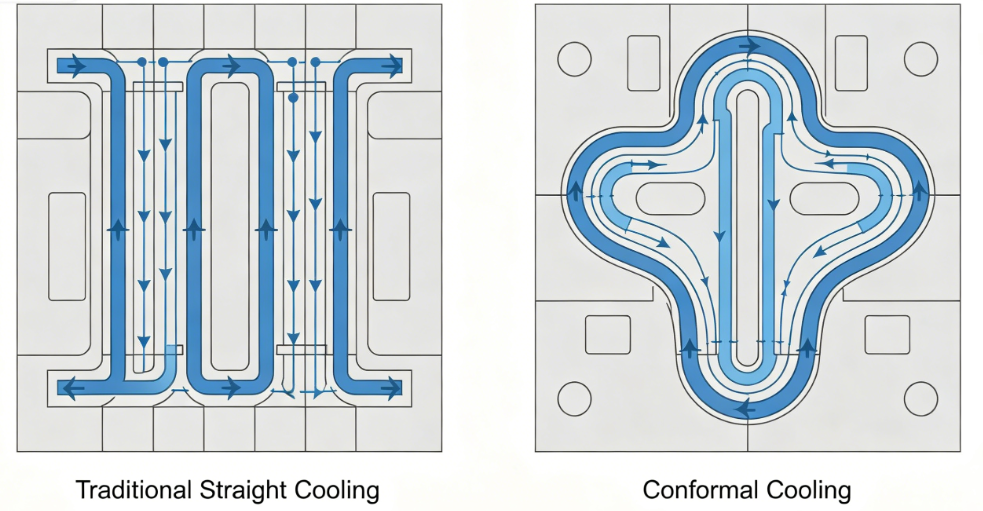
a) Resfriamento conformal: Os canais de resfriamento tradicionais com perfuração reta geralmente ficam muito distantes da superfície da cavidade. Canais de resfriamento conformados – seguindo o contorno da peça – podem reduzir o tempo de resfriamento em 30–50%. Eles normalmente são criados usando impressão 3D ou usinagem CNC de pastilhas com canais curvos.
b) Parâmetros do canal de resfriamento:
c) Resfriamento de alta eficiência: Use borbulhadores ou defletores no núcleo onde o espaço for limitado. Para núcleos altos, instale inserções de resfriamento em espiral ou tubos de calor.
d) Separação do circuito de resfriamento: Circuitos independentes para placas de cavidade e núcleo permitem diferentes vazões e temperaturas para otimizar a liberação da peça e minimizar o empenamento.
As peças de parede fina têm baixa rigidez e podem ser facilmente deformadas durante a ejeção. O sistema de ejeção deve ser suave, mas confiável.
Recomendações de projeto:
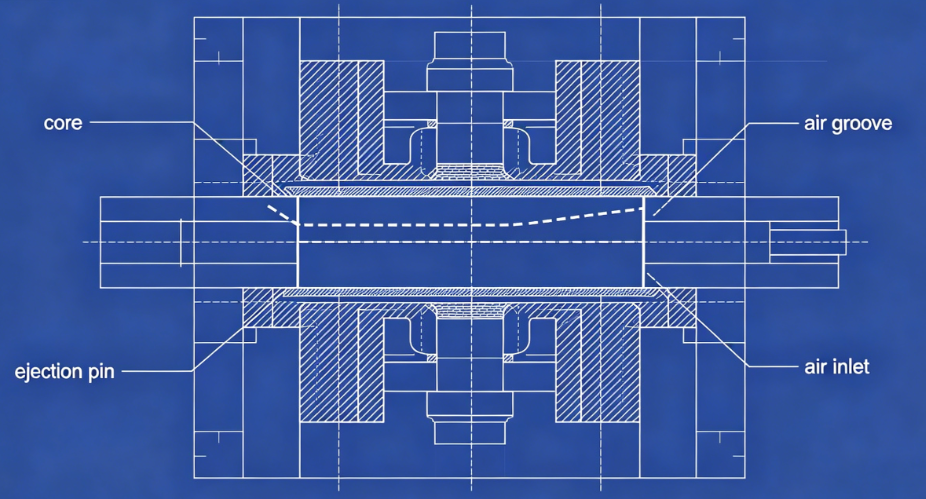
a) Ejeção de ar: Para muitos recipientes de paredes finas (especialmente copos), a ejeção assistida por ar é ideal. O ar comprimido (2–4 bar) é introduzido entre o núcleo e a peça através de microranhuras ou inserções porosas, fazendo a peça flutuar para fora do núcleo.
b) Placa decapante: Para peças com rebaixos ou paredes laterais profundas, uma placa decapante mecânica fornece força de ejeção uniforme em todo o perímetro da peça.
c) Pinos ejetores: Quando os pinos forem inevitáveis, use muitos pinos de pequeno diâmetro (2–3 mm) colocados em nervuras ou superfícies ocultas. Evite alfinetes grandes que deixem marcas visíveis.
d) Sincronização: A sequência de ejeção deve começar somente após a peça ter esfriado o suficiente para evitar deformações. Use um pequeno intervalo de resfriamento após a abertura do molde.
Mesmo o melhor molde não pode produzir boas peças sem configurações de processo adequadas. Parâmetros principais para moldagem de paredes finas:
|
Parâmetro |
Faixa Típica |
Notas |
|
Velocidade de injeção |
200–500mm/s |
A alta velocidade preenche seções finas antes do congelamento |
|
Pressão de injeção |
1.200–2.000 barras |
Necessário para superar a resistência ao fluxo |
|
Temperatura de fusão |
190–240°C (PP), 230–280°C (PS) |
Otimizar para viscosidade |
|
Temperatura do molde |
10–25°C (câmara fria) ou 30–60°C (câmara quente) |
Resfriamento balanceado |
|
Contrapressão |
5–15 barras |
Para consistência de plastificação |
|
Defeito |
Causa relacionada ao mofo |
Solução |
|
Fotos curtas |
Ventilação insuficiente ou portões subdimensionados |
Adicione aberturas nos pontos finais do fluxo; ampliar portões |
|
Deformação |
Resfriamento irregular ou enchimento desequilibrado |
Melhorar a uniformidade de resfriamento; corredores de equilíbrio |
|
Marcas de pia |
Localização inadequada do portão ou embalagem insuficiente |
Realoque o portão para uma seção espessa; adicione tempo de embalagem |
|
Vestígio do portão muito alto |
Projeto do portão inadequado |
Mudar para comporta valvulada ou comporta submarina |
|
Aderindo ao núcleo |
Tiragem insuficiente ou falha na ejeção de ar |
Aumentar o calado; ranhuras de ar limpo |
|
Marcas de queimadura |
Ventilação inadequada |
Aprofunde as aberturas de ventilação dentro dos limites do material |
Cdesafio: Um cliente precisava de um molde de 48 cavidades para copos de iogurte de 150 ml (PP, espessura de parede de 0,45 mm, ciclo de 4 segundos, anualdemanda 20 milhões de peças).
Ações tomadas:
Resultados:
A tecnologia de moldes para embalagens de parede fina representa o auge da engenharia de moldes de injeção. As demandas de alta cavitação, ciclos inferiores a um segundo e produção com zero defeitos levam todos os aspectos do projeto do molde ao seu limite. Moldes de parede fina bem-sucedidos exigem:
Precisão na usinagem de cavidades/núcleos (±0,01mm)
Bequilíbrio nos canais de fluxo da câmara quente
Eficiência no resfriamento conformado
Confiabilidade em sistemas de ejeção
Compreensão do comportamento dos materiais e da dinâmica do processo
Fou fabricantes de moldes dispostos a investir em ferramentas de design avançadas e fabricação de precisão, o setor de embalagens de paredes finas oferece enormes oportunidades, tanto em termos de desafio técnico quanto de crescimento comercial.
Telefone: +86-18957424655
Móvel: +86-18957424655
E-mail: sale@taizhoumold.com
Endereço:No.18 Shangxian Road, zona industrial de Beicheng, distrito de Huangyan, cidade de Taizhou, província de Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd.