SIGA-NOS:

Notícias

Moldes de tampa de alta cavidade e alta velocidade: moldagem por compressão versus moldagem por injeção

Introdução
As tampas de garrafas estão entre os produtos plásticos de maior volume no mundo. Uma única marca de bebida ou água pode consumir milhões de cápsulas diariamente. Para atender a essa demanda, as tecnologias de moldes e processos evoluíram para produzir tampas em ciclos inferiores a 4 segundos, com 48, 64 ou até 96 cavidades por molde. Duas tecnologias dominantes competem neste espaço: moldagem por compressão e moldagem por injeção. Cada um tem seus pontos fortes, e entendê-los é fundamental para qualquer fabricante de moldes ou moldador que atenda ao setor de tampas.
Como técnico de moldes com décadas de experiência em moldes para embalagens de alta cavitação, orientarei você pelas nuances técnicas de ambos os métodos e, em seguida, focarei nas tecnologias de moldagem por injeção que permitem a produção de tampas em alta velocidade e com muitas cavidades — controle de válvula de câmara quente, ejeção em alta velocidade e otimização de resfriamento — concluindo com um estudo de caso de molde de tampa com 48 cavidades no mundo real.
1. Moldagem por compressão vs. moldagem por injeção para tampas
Processo de moldagem por compressão:
Uma forma preliminar de plástico derretido pré-pesada (geralmente PP ou HDPE) é colocada em uma cavidade aberta do molde. O molde fecha, comprimindo o material no formato da tampa. Após um curto período de resfriamento, a tampa é ejetada. Este processo é contínuo e rotativo: vários moldes em um carrossel abrem e fecham em sequência.
Processo de moldagem por injeção:
O plástico fundido é injetado sob alta pressão em uma cavidade fechada do molde através deatravés de um sistema de câmara quente. Após embalagem e resfriamento, o molde se abre e as tampas são ejetadas. O molde pode ter 32, 48, 64 ou mais cavidades.

Recurso
Moldagem por compressão
Moldagem por injeção
Tempo de ciclo
2–4 segundos (muito rápido)
4–8 segundos (depende da cavitação)
Cavitação
Ilimitado (rotativo)
Limitado pela tonelagem da braçadeira da máquina e tamanho da placa
Flexibilidade de design de tampa
Limitado (formas simples e simétricas)
Alto (rebaixos, dobradiças vivas, forros)
Consistência de peso
Excelente (±0,3%)
Bom (±1%) com controle valvulado
Investimento inicial em ferramenta
Muito alto (prensa rotativa)
Menor para cavitação moderada
Desperdício de materiais
Mínimo (sem corredor)
Pode ser zero com câmara quente
Melhor aplicação
Tampas simples para água/refrigerantes de alto volume
Tampas complexas com revestimentos, faixas de prova de violação

Veredicto:Para tampas muito simples e de volume ultra-alto (por exemplo, tampas de água de 28 mm), a moldagem por compressão é dominante. Mas para a maioria das tampas que exigem precisão, anéis invioláveis, integração de revestimento ou geometria complexa, a moldagem por injeção com moldes de alta cavitação é a escolha preferida.

2. Controle de válvula de câmara quente em moldes de tampa

Em moldes de injeção de tampas de alta cavitação, a câmara quente é o coração. Portões abertos convencionais deixam vestígios que podem arranhar ou vazar. As comportas valvuladas são essenciais para a maioria das tampas de bebidas.

Como funcionam os portões valvulados:

Um pino acionado pneumaticamente ou hidraulicamente avança para fechar a comporta depois que a cavidade é preenchida e compactada. Isso corta o derretimento de forma limpa, deixando uma marca mínima de testemunha.

Requisitos principais para moldes de tampas de alta cavitação:


  • Acionamento de válvula sequencial:Para moldes com 48 cavidades ou mais, a abertura simultânea de todas as comportas cria um enchimento desequilibrado devido à distribuição da pressão do coletor. A abertura sequencial (por zonas) equilibra o fluxo e reduz picos de pressão.
  • Design da ponta do pino:A geometria da ponta do pino da válvula (plana, cônica ou esférica) afeta o tamanho da marca da guilhotina e a confiabilidade da vedação. Para tampas de refrigerantes carbonatados (CSD) que devem manter a pressão, uma comporta perfeitamente vedada é fundamental.
  • Resistência ao desgaste:Os pinos e buchas das válvulas passam por milhões de ciclos. Eles devem ser feitos de materiais resistentes ao desgaste (por exemplo, aço inoxidável revestido com carboneto de tungstênio) e ter folga precisa (0,01–0,02 mm).
  • Tcontrole de temperatura:Cada bico deve ter termopar e aquecedor independentes para evitar congelamento ou degradação do fundido.

Dica: Para tampas com revestimentos internos (por exemplo, revestimentos com barreira de oxigênio para tampas de suco), as válvulas são frequentemente colocadas dentro da cavidade da tampa (subporta) para esconder o vestígio.

3. Ejeção de alta velocidade: mecânica vs. pneumática

Num ciclo de 4 segundos, a ejeção deve ser extremamente rápida e absolutamente confiável. Dois métodos principais são usados ​​em moldes de tampas:

Ejeção mecânica (placa stripper):

Uma placa extratora com mola envolve o núcleo. À medida que o molde se abre, a placa de remoção é empurrada para frente em relação ao núcleo, retirando a tampa. Isto é simples e robusto, mas o curso de retorno acrescenta uma fração de segundo.

Ejeção pneumática (jato de ar):

O ar comprimido (3–6 bar) é direcionado através do núcleo, soprando a tampa. Isto é extremamente rápido e suave, mas requer uma vedação perfeita do núcleo e pode ser barulhento.

Prática típica para moldes de tampas com alta cavitação:

Combine um movimento curto da placa de remoção (2–3 mm) para levantar a tampa do núcleo, seguido por um jato de ar para empurrá-la para fora. A placa de remoção garante que a tampa seja quebrada uniformemente do núcleo, enquanto o ar completa a ejeção sem tocar na superfície de vedação da tampa.

Tempo de ejeção:O curso de ejeção deve acontecer após o molde estar totalmente aberto para evitar colisão com a metade fixa. Os moldes avançados usam placas de decapagem acionadas por came ou servoacionadas para sincronização precisa.

4. Otimização de resfriamento para moldes de tampas

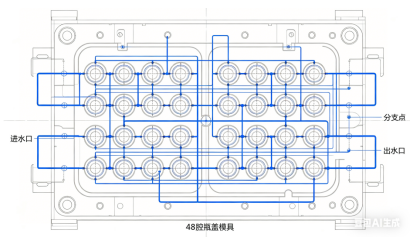
O resfriamento consome 60–80% do tempo do ciclo. Em moldes de tampas com alta cavitação, o resfriamento eficiente é a chave para atingir ciclos inferiores a 5 segundos.

Resfriamento central:O pino central geralmente é a parte mais quente. Os canais de resfriamento diretos tradicionais no núcleo são ineficientes.

Melhores métodos incluem:Borbulhadores (inserções de tubo rotativo): O refrigerante flui por um pequeno tubo até a parte inferior do núcleo e retorna através do anel, extraindo calor.

Inserções de resfriamento em espiral:Uma ranhura helicoidal é usinada na inserção do núcleo, criando um caminho de fluxo em espiral para máximo contato com a superfície.

Resfriamento conformal (inserções impressas em 3D): Para núcleos complexos, as pastilhas fabricadas aditivamente com canais conformais podem reduzir o tempo de resfriamento em 30–40%.

Resfriamento de cavidade:A metade da cavidade também precisa de resfriamento agressivo. Utilize borbulhadores ou canais retos o mais próximo possível da superfície da cavidade (distância de 1,5–2,5 mm).

Fluxo de refrigerante:Garanta fluxo turbulento (número de Reynolds > 5.000) em todos os canais. Calcular queda de pressão; um molde de 48 cavidades pode exigir vários circuitos de resfriamento em paralelo para manter uma alta taxa de fluxo.

Separação do circuito de refrigeração:Para bonés altos (por exemplo, bonés esportivos), circuitos separados para as partes superior e inferior do núcleo podem eliminar a ovalização.


5. Estudo de caso: Molde para tampa de refrigerante carbonatado com 48 cavidades

Desafio:Uma grande empresa de bebidas precisava de um molde para tampas de refrigerante PCO 1881 de 28 mm (refrigerantes carbonatados). Ciclo alvo: 4,2 segundos. Volume anual: 80 milhões de cápsulas. Material: PP + 5% de agente antiestático.

Abordagem de projeto:


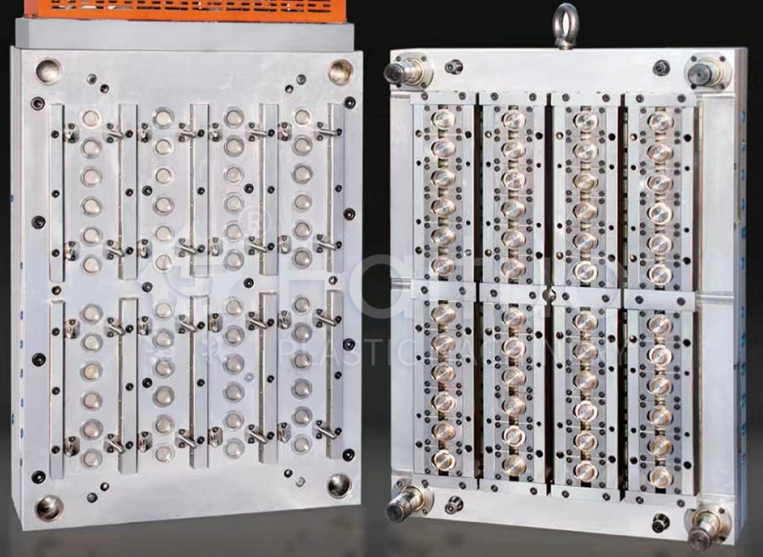
  • Cavitação:48 cavidades dispostas em um layout 6×8. Base do molde: aço de alta resistência (1.2738) com pilares de sustentação sob cada cavidade para evitar deflexão da placa.
  • Câmara quente:48 bicos valvulados, abertura sequencial por zonas (3 zonas de 16 cavidades). Canais de fluxo múltiplos balanceados por computador com desvio de 2%.
  • Resfriamento:Os pinos centrais usavam inserções de resfriamento em espiral (liga de cobre) para rápida extração de calor. Borbulhadores usados ​​no lado da cavidade. Cada cavidade possuía seu próprio circuito de resfriamento independente para garantir uniformidade.
  • Ejeção:Placa stripper com curso inicial de 0,5mm + jato de ar temporizado (4 bar). Molas de retorno do ejetor projetadas para 5 milhões de ciclos.
  • Materiais:Pinos do núcleo: H13 nitretados com dureza superficial de 65 HRC; Inserções de cavidade: Aço inoxidável S136 para resistência à corrosão de gás carbonizado.


Resultados após teste:

  • Tempo de ciclo alcançado:4,0 segundos (melhor que o alvo)
  • Variação de peso das tampas:±0,2%
  • Vestígio do portão:menos de 0,05 mm, sem vazamentos no teste de pressão (as tampas suportam 4 bar de CO₂)
  • Tempo de resfriamento:1,9 segundos (45% do ciclo total) O molde produziu 5 milhões de tampas antes da primeira manutenção preventiva programada

Lições aprendidas:A combinação de resfriamento espiral em núcleos e válvulas sequenciais foi a chave. Mais tarde, o cliente encomendou um segundo molde idêntico, e ambos funcionam lado a lado em duas máquinas, produzindo um total de 2.500 tampas por minuto.

6. Considerações de manutenção para moldes de tampas de alta cavitação

Moldes de alta cavitação operando em altas velocidades exigem manutenção rigorosa:

  • Limpeza do pino da válvula:A cada 500.000 ciclos, os pinos e as buchas das válvulas devem ser limpos de depósitos de carbono. Use uma escova macia de latão e solvente.
  • Descalcificação do canal de resfriamento:O acúmulo de incrustações reduz a eficiência do resfriamento. Execute a descalcificação química a cada 1 milhão de ciclos.
  • Lubrificação do sistema ejetor:As guias da placa extratora e as válvulas de ar precisam de lubrificação regular e substituição da vedação.
  • Verificação do aquecedor da câmara quente:Meça a resistência de cada aquecedor a cada puxada do molde.
  • Cronograma preventivo:Após 3 milhões de ciclos, substitua todas as peças de desgaste (pinos de válvulas, buchas, molas).

Conclusão

Os moldes para tampas com alta cavidade e alta velocidade são maravilhas da engenharia que ultrapassam os limites da moldagem por injeção. A escolha de compressão ou injeção depende do volume, da complexidade do limite e da capacidade de investimento. Para tampas moldadas por injeção, o sucesso reside em três pilares:

  • Câmaras quentes com bico valvuladocom controle sequencial e materiais resistentes ao desgaste.
  • Ejeção de alta velocidadecombinando placa stripper e jato de ar.
  • Resfriamento otimizadousando borbulhadores, inserções em espiral ou designs conformados.

A caixa do molde de tampa CSD de 48 cavidades mostra que, com design adequado e fabricação precisa, a moldagem por injeção pode rivalizar com a moldagem por compressão em velocidade, ao mesmo tempo que oferece uma flexibilidade de design muito maior.

Como fabricante de moldes, o domínio dessas tecnologias abrirá portas para o mercado de tampas de alto volume, um dos segmentos mais exigentes e gratificantes da nossa indústria.

Notícias relacionadas
Deixe-me uma mensagem
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar